



Tehnologia de sudare a structurilor de oțel
Structură de oțelsecvența de sudare și parametrii de proces ai îmbinărilor tipice:
(1) Placa fără urechi de pe coloana superioară și inferioară va fi tăiată de doi sudori atunci când ambele părți sunt sudate simetric la 1/3 din grosimea plăcii.
(2) Apoi doi sudori vor suda simetric pe partea plăcii urechi tăiate la 1/3 din grosimea plăcii.
(3) Doi sudori vor efectua sudarea, respectiv, a celor două laturi adiacente.
(4) Îmbinările pasajului de sudură între fiecare două straturi ar trebui să fie eșalonate, iar îmbinarea pasajului de sudură sudată de doi sudori ar trebui, de asemenea, să fie eșalonată pentru fiecare strat, iar temperatura dintre straturi trebuie detectată în timpul procesului de sudare.
(5) Parametrii procesului de tehnologie de sudare a structurii de oțel:
Sudare de protecție cu gaz CO2: diametrul firului Φ1.2mm, curent 280 ~ 320A, viteza de sudare 350 ~ 450mm/min
Lungimea firului de sudare: aproximativ 20 mm, debit de gaz 25 ~ 80 L/min, tensiunea este de 29 ~ 34 V, iar temperatura interstratului este de 120 ~ 150 de grade
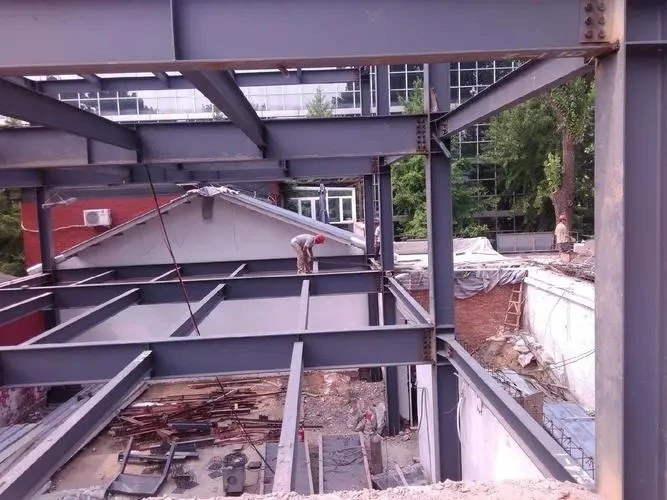
Tehnologia de sudare a structurii de oțel: îmbinare stâlp - grindă, grindă - grindă
(1) Sudați mai întâi flanșa inferioară a grinzii, iar sudurile flanșei de pe ambele părți ale inimii grinzii vor fi sudate simetric.
(2) După ce flanșa inferioară este sudată, sudați flanșa superioară.
(3) Dacă grosimea plăcii cu flanșă este mai mare de 30 mm, flanșa superioară și inferioară trebuie sudate alternativ.
(4) Parametru de sudare:
Sudare cu gaz CO2 ecranat:
Diametrul firului de sudare: φ1.2mm
Curent electric: 280 ~ 360A
Viteza de sudare: 300 ~ 500 mm/min
Lungimea firului de sudura este de aproximativ 20 mm
Debit de gaz: 20 ~ 80L/mm
Tensiune: 30 ~ 38V
Temperatura interpass: 120 ~ 150 grade
Pentru mai multe pret/informatii va rugam sa ne contactati
Tag-uri populare: Tehnologia de sudare a structurii de oțel, China producători de tehnologie de sudare a structurii de oțel, furnizori, fabrică


